Web sitelerimizin bilgileri hatırlamasını sağlamak, bazı web sitesi işlevlerinin düzgün çalışmasına yardımcı olmak, web sitelerimizle nasıl etkileşimde bulunduğunuzu ve bunları nasıl kullandığınızı anlamak ve size ilgili ve ilgi çekici içerik ve reklamlar göstermek için çerezler kullanıyoruz.
Hepsini kabul et'e tıklayarak bu çerezlerin kullanımına izin vermiş olursunuz.
Çerezler devre dışı bırakıldığında mağaza düzgün çalışmaz.
Hızlı yanıt: Bir düz torbayı ebatlamak için net ağırlığı, ürününüzün dökme yoğunluğuyla hacme çevirin; bu hacmi boşluk payı ile tutacak iç genişlik ve uzunluğu seçin, ardından teklif edeceğiniz dış ölçüleri elde etmek için dikiş genişliklerini, bir yırtma çentiği bölgesini ve varsa asma deliği başlık payını ekleyin.
Teklif istemeden önce düz torbanın nasıl ebatlanacağını bilmek, tam bir numune turundan tasarruf sağlar. Ebat hatalarının çoğu tek bir alışkanlıktan kaynaklanır: stok bir ebatı göz kararıyla seçip ürünün sığacağını ummak. Bu rehber, ürününüzün hacminden, ağırlığından, şeklinden ve dolum yönteminden başlayan; dikişler, yırtma çentikleri, boşluk payı ve asma delikleri için payları içeren ve bitmiş genişlik ile uzunlukla sonuçlanan tekrarlanabilir bir hesaplama sunar.
Düz Torba Ebatlandırması Neden Yanlış Gider
Sorun. Düz bir torba basit görünür: iki yüz, üç fabrika dikişi ve tek bir açık kenar. Düz formatlar aynı zamanda piyasadaki en yaygın torba türüdür. Smithers şunu tahmin etti ki 620,5 milyar ayakta duran ve düz torba[1] dünya genelinde 2024 yılında kullanılacaktı; bu pazarın yaklaşık dörtte üçünü düz torbalar oluşturuyordu. Format bu kadar yaygın olduğundan alıcılar, herhangi bir konvertörün standart ebatlarının uyacağını çoğu zaman varsayar. Ancak çoğu zaman uymazlar.
Neden önemlidir. Çok küçük bir torba, dolum sırasında ürünü kapatma çenelerinin arasında sıkıştırarak son dikişi zayıflatır veya sızıntıya yol açar. Çok büyük bir torba ise görünür gevşeklik bırakır, film israf eder ve ekstra yüzey alanı boyunca daha fazla oksijen ile nemin geçmesine izin verir. Başlık payı ayırmadan asma deliği eklerseniz delgi ürün bölgesini kesebilir. Bu hataların her biri yalnızca sipariş basıldıktan sonra ortaya çıkar.
Çözüm. İçten dışa doğru ebatlayın. Ürünün gerçekten ihtiyaç duyduğu alanı hesaplayın, ardından ürün dışındaki her bölge için sabit payları ekleyin. Aşağıdaki yöntem toz, granül, krem saşeleri ve katı ürünler için aynı şekilde işe yarar.
“Düz Torba Ebatı” Gerçekte Ne Anlama Gelir
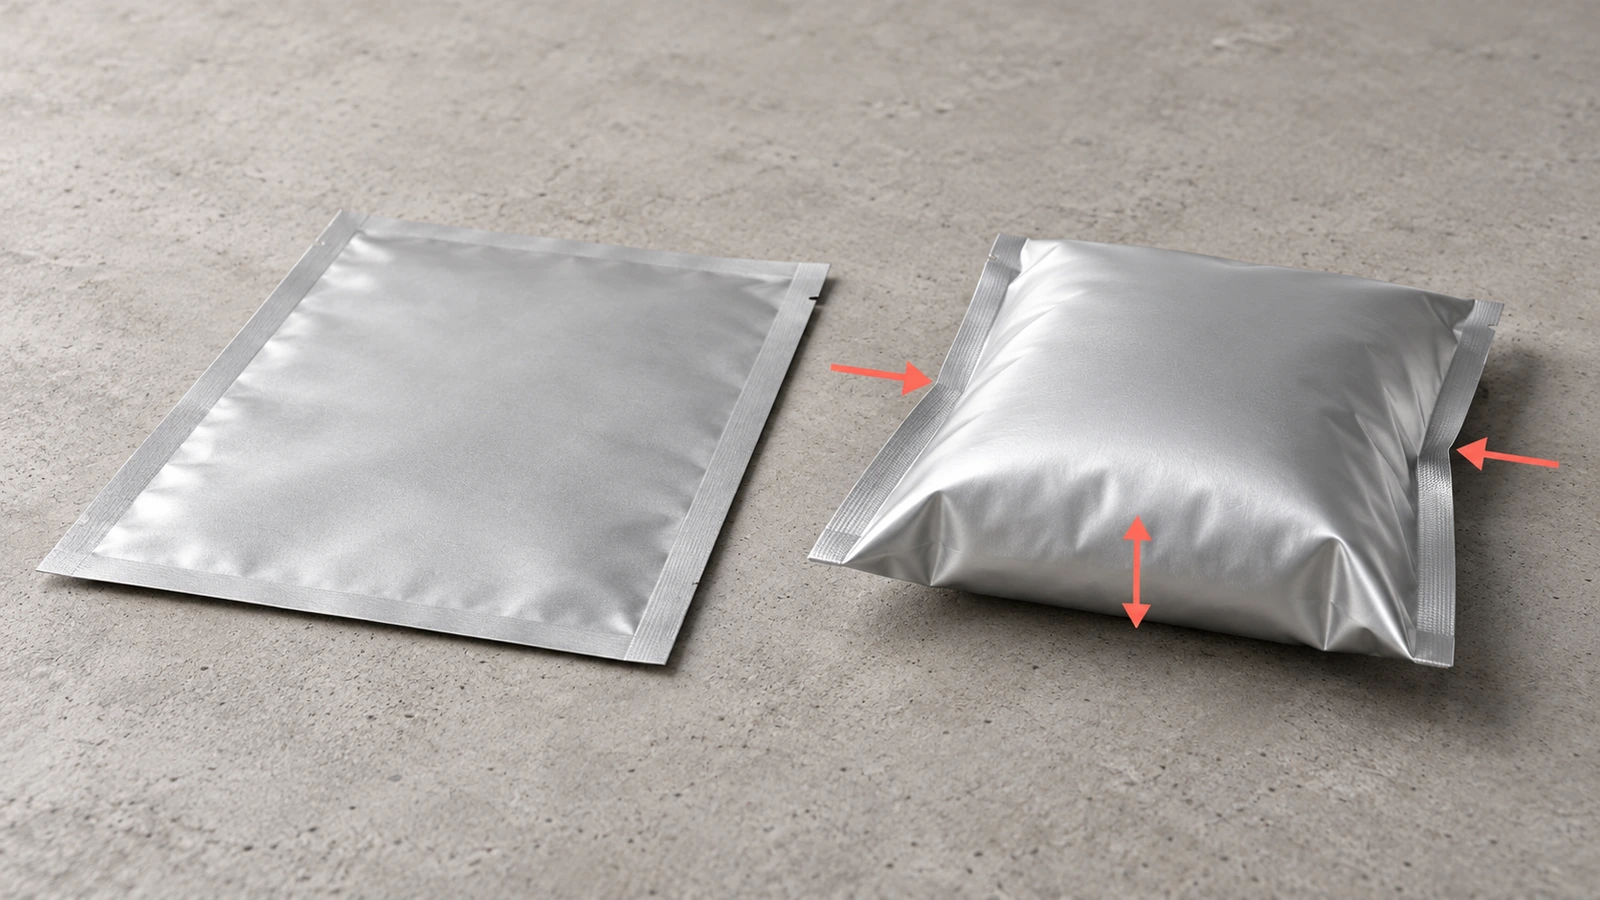
Kanada Gıda Denetleme Ajansı’nın retort torba kılavuzu, en yaygın önceden şekillendirilmiş torbayı şu yapıda tanımlar: 3 kenarı torba üreticisi tarafından önceden kapatılmış[2], bu nedenle dolumcunun onu kapatmak için yalnızca tek bir ısıtma çubuğuna ihtiyacı vardır. Bu yapı, belirtmeniz gereken ölçüleri tanımlar:
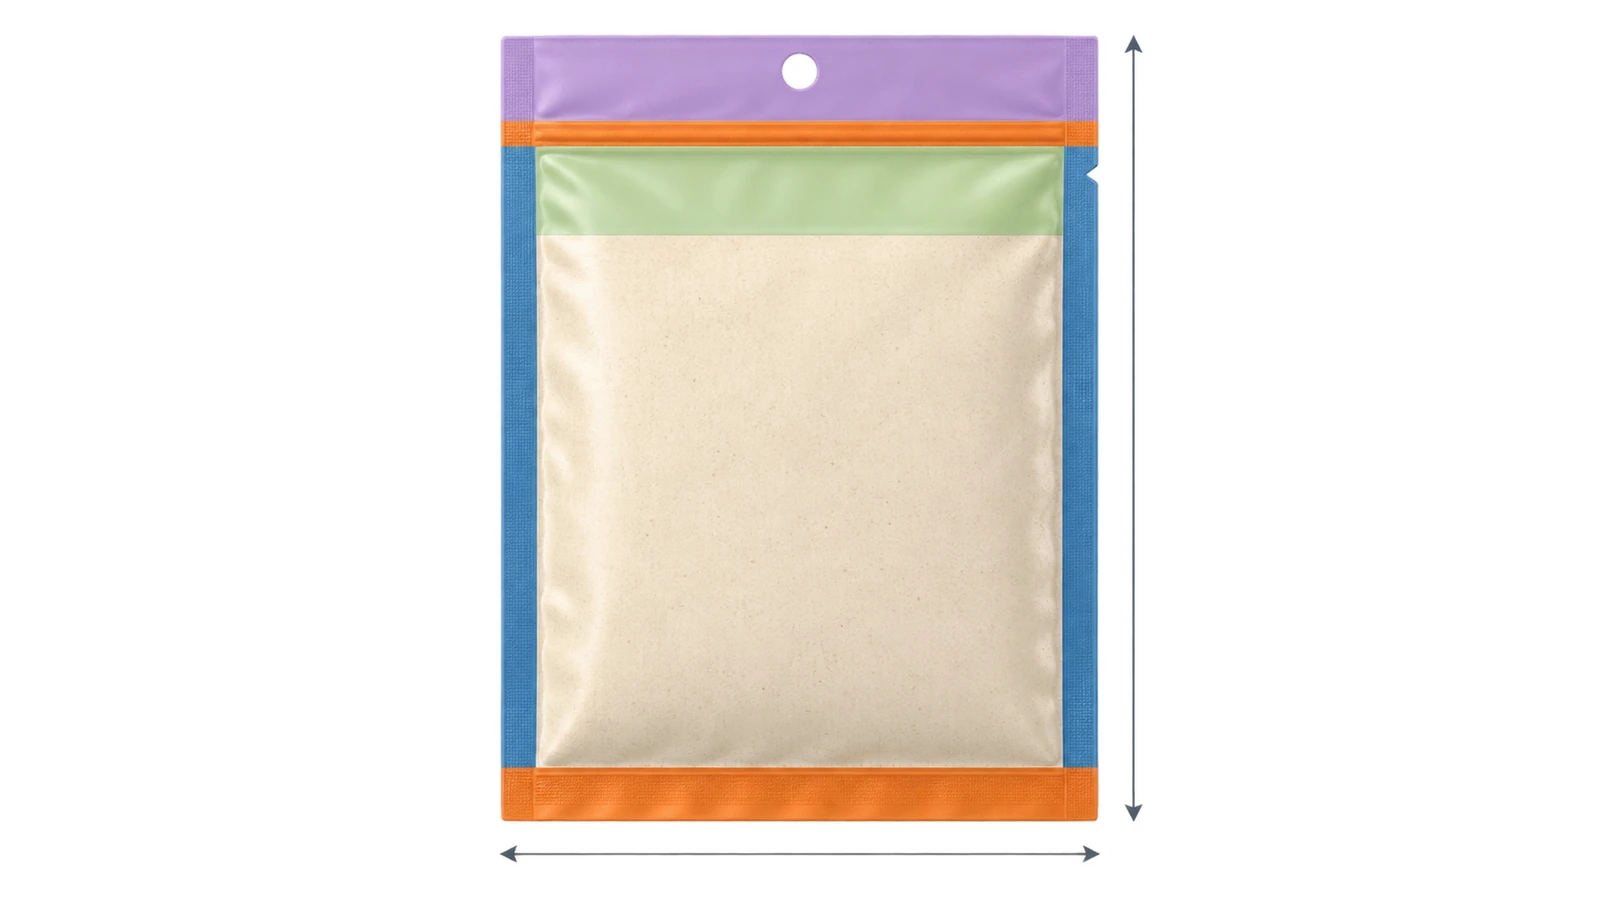
Dış genişlik (W): torbanın bir kenarından diğerine, her iki yan dikiş dahil.
Dış uzunluk (L): alt kenardan üst kenara kadar; alt dikiş, ürün bölgesi, boşluk payı, son üst dikiş ve varsa başlık payı dahil.
İç (kullanılabilir) genişlik ve uzunluk: dikişlerin iç kenarları arasındaki ölçüler. Yalnızca bu alan ürün tutar.
Dikiş genişlikleri: her ısıl dikişin bandı. Buradaki her milimetre, hiçbir şey tutmayan ama parasını ödediğiniz filmdir.
Konvertörler genellikle dış ölçüleri, genişlik × uzunluk biçiminde ve açılış kenarı uzunluğun üst ucunda olacak şekilde verir. Hesaplamanız diğer yönde ilerler: iç alanla başlar ve dikişleri dışa doğru ekler. Dikişlerin ekonomisi önemsiz değildir. 1999 US tarihli, 3 kenar dikişli torbalara ilişkin bir ABD patenti, dördüncü dikişin atlanmasının şu etkiyi yarattığını belirtiyordu: malzeme maliyetinde yaklaşık 10 % azalma[3]. Bu rakam tek bir mucidin tasarımından geliyor, ancak küçük bir torbanın filminin ne kadarının dikiş bölgelerinde bulunabileceğini gösterir.
Sekiz Adımda Düz Torba Ebatı Nasıl Hesaplanır
Adım 1: Net ağırlığı dolum hacmine dönüştürün
Torbalar gram değil hacim tutar. Ürününüzün bilinen bir hacmini, nakliyeden sonra çökmüş hâlde değil, dolum makinesine gerçekten geldiği hâlde tartın. Net ağırlığı bu gevşek dökme yoğunluğa bölerek dolum hacmini elde edin. Tozlarda ayrıca titreşimden sonraki sıkıştırılmış yoğunluğu ölçün. İkisi arasındaki fark, ürünün ne kadar çökeceğini ve nakliyeden sonra ne kadar görünür gevşeklik oluşacağını gösterir. Gevşek hâlde 0,45 g/mL olan bir toz için yaklaşık 67 mL gerekir; bu da 30 g dolum içindir. 0,65 g/mL olan bir toz ise aynı ağırlık için yalnızca 46 mL gerektirir. Bu nedenle “bir düz torba ne kadar tutar” sorusunun, yoğunluk bilinmeden gram cinsinden bir yanıtı yoktur.
Adım 2: İç genişliği dolum yöntemine göre belirleyin
Genişlik genellikle grafik tasarımına göre değil, dolum yöntemine göre belirlenir. Üç şeyi ölçün: dolum memesinin ya da hunisinin dış çapını, dolum makinenizde (ya da elle) torba ağzının ne kadar açıldığını ve katı bir ürünün en geniş boyutunu. İç genişlik, operatörün veya tutucunun ağzı açabilmesi için yeterli boşlukla dolum memesinden geçebilmelidir. Islak mendil, saşe içinde saşe veya numune kartı gibi katı ürünler için, ürünün mühürleme katmanı üzerinde sürtünmeden kayabilmesi amacıyla her iki tarafa açıklık ekleyin.
Adım 3: Maksimum kapasiteyi tahmin edin
Düz bir torba dolduğunda şişerek bir yastık biçimi alır ve düz taban izi küçülür. Kullanışlı bir üst sınır, esnek filmden yapılmış mühürlü bir dikdörtgenin tutabileceği en büyük hacmi yaklaşık olarak veren matematiksel “kağıt torba problemi”nden gelir. İç genişlik w ve iç uzunluk l için (burada l ≥ w):
Kare bir torba için bu, yaklaşık 0,19 × w³ değerine denk gelir. Bunu bir üst sınır olarak değerlendirin; çünkü bu noktaya kadar doldurulmuş bir torbada boşluk payı ve kapatılacak düz alan kalmaz. Ürünün düzgün yatması ve dikiş bölgesini temiz tutması gereken tozlar için makul bir ilk prototip, V_max değerinin yaklaşık 40–60 % kadarını hedefler. Bu aralık bir standart değil, bir başlangıç varsayımıdır; Adım 8 bunu doğrular.
Adım 4: Dikiş genişliği paylarını ekleyin
Torba ebatlamasında dikiş genişliği payının 2 yönü vardır. Dikişlerin yanlış hizalanmaya, kırışmaya ve taşımaya dayanacak kadar geniş olması gerekir, ancak her ekstra milimetre genişlik ve uzunluğa eklenir. Yayımlanmış şartnameler yararlı bir alt sınır sunar. ABD Savunma Lojistik Ajansı’nın erzak ambalajı gereksinimi PCR-G--003B, etkili bir dikişi birleşik, sürekli ve ürün içermeyen olarak tanımlar ve bu dikişin en az 1/16 inç genişliğe sahip olması gerekir[4]; üç mühürlü kenardan herhangi birinin ortalaması 6 lb inç genişlik başına altında kalırsa bir partiyi reddeder. CFIA el kitabı, kenar katman ayrılmasının ardından sağlam genişliği 3 mm altında kalan bir dikişi ciddi kusur olarak sınıflandırır.
Bunlar tasarım hedefleri değil, minimum kabul değerleridir. Konvertörler genellikle nominal dikiş genişliklerini 5, 8 veya 10 mm aralığında sunar; tedarikçinizin dikiş çenelerinin hangi genişlikleri ürettiğini sorun ve tasarımı bunlardan birine göre yapın. Daha geniş yan dikişler, yırtma çentiğinin başlaması için de yer açar. Dayanım ayrıca doğrulanır: ASTM F88/F88M-23[5] ASTM F88/F88M-23 dikiş şeridini ayırmak için gereken kuvveti ölçer ve nasıl bozulduğunu kaydeder, ancak bir torbanın sızdırmazlığını kanıtlamaz. Dikiş sorunları nadir değildir. Ocak 2019 ile Ocak 2025 arasındaki FDA geri çağırma verilerinin bir analizi şunu buldu: eksik veya kusurlu dikişin[6] dikiş bütünlüğüyle ilgili tıbbi ürün geri çağırmalarının 54 % (430 / 791) nedeniydi. Bunlar tıbbi ürünlerdi, ancak arıza noktası olan dikiş oluşumu gıda ve kozmetik torbalarında da aynıdır.
Adım 5: Dolum çizgisinin üzerinde boşluk payı ayırın
Boşluk payı, ürünün üst yüzeyi ile son üst dikişin iç kenarı arasındaki şeffaf filmdir. Ürünü dikiş çenelerinden uzak tutar. Bu en çok tozlar için önemlidir. Bamps ve meslektaşlarının 2019 tarihli soyma testi çalışması, dikiş bölgesindeki toz kirliliğinin, kullanılan mühürleme katmanına bağlı olarak optimize edilmiş dikiş dayanımını yaklaşık 16–79 % oranında düşürdüğünü buldu. CFIA el kitabı sıvılar için ilgili bir sorunu da işaret eder: kapatmadan önce aşırı vakum, ürünü dikiş bölgesine çekebilir. Boşluk payını dolum yönteminize göre ayarlayın. Vidalı besleyiciyle doldurulan ince tozlar granüllerden daha fazla toz savurur; elle doldurulan torbalarda ise ağzı düz tutmak için parmaklara yer gerekir. Boşluk payını yalnızca görünüm için belirlemeyin; fazla gevşeklik, premium bir ürünü eksik doldurulmuş gibi gösterir.
Adım 6: Yırtma çentiğini ve varsa fermuarı yerleştirin
Yırtma çentiği yan dikişte yer alır. Dolum çizgisinin üzerinde kalmalıdır ki tüketici ürünü yırtmasın; ayrıca üst dikişin altında yer almalıdır. Torbada fermuar varsa çentik fermuarın üstünde olmalıdır; tekrar kapatma şeridinin altındaki bir yırtma çizgisi fermuarı işlevsiz kılar. Dikiş tasarımı, açma kuvvetini çentik konumu kadar etkiler. Bir FDA olumsuz olay raporunda, günde yaklaşık 400 reaktif kart torbası açan bir müşteri personelin ön kol yaralanmalarını bildirdi; soruşturma sorunu şu torbalara kadar izledi: açılması zor torbalara[7] ; bu sorunun dişli bir yırtma çentiği ile üç nervürlü yan dikiş birleşiminden kaynaklandığı görüldü ve kullanıcılar, tek çentikli iki nervürlü dikişin açılmasının daha kolay olduğunu buldu. Yırtma çentiğini belirlerken yüksekliğini kesim şablonu üzerinde üst kenardan işaretleyin ve çentik bölgesi boşluk payıyla çakışıyorsa uzunluk ekleyin.
Adım 7: Asma delikleri için başlık payı ekleyin
Torba bir askı çubuğunda asılacaksa üst dikişin üstüne bir başlık payı ekleyin. Konvertörlerin yayımladığı ebatlama kılavuzu bunu euro yuva veya yuvarlak delik için 1 to 1,5 inç (yaklaşık 25–40 mm) olarak verir; bu, delik stiline ve perakende askı çubuğunun ne kadar düz film gerektirdiğine bağlıdır. Olmadığında delgi dikişe ya da ürün bölgesine düşer. Euro yuvalar, küçük yuvarlak deliklerden daha fazla başlık yüksekliği gerektirir. Başlık payı salt ek uzunluktur; bu nedenle koli veya posta zarfı içinde gönderilecek torbalarda bunu bırakın.
Adım 8: Film alanını kontrol edin, ardından bir dolum denemesi yapın
Torba boyutu ayrıca bariyer performansını belirler. Oksijen geçirgenlik oranı ASTM D3985 kapsamında ölçülür[8] ve metrekare başına ve gün başına raporlanır; bu nedenle ürüne ulaşan toplam oksijen film alanıyla orantılı olarak artar. Aynı film özelliğinde aşırı büyük bir torba daha fazla oksijen geçirir. Aşağıdaki uygulamalı örnek bunu sayısallaştırır.
Küçük torbalar ayrıca ürüne oranla film miktarını artırır; bu da gıdayla temas değerlendirmesi açısından önemlidir. ABD’de gıdaya temas eden mühürleme katmanı genellikle bir poliolefindir ve şu düzenleme kapsamındadır: 21 CFR §177,1520[9], o bölümün koşulları altında kullanılır. AB’de, Yönetmelik (AB) No 10/2011[10] genel göçü gıdayla temas eden yüzeyde 10 mg / dm² ile sınırlar. Bir 30 g numune saşesi, aile boyu bir paketten gram başına birkaç kat daha fazla film alanı taşıyabilir; bu nedenle tedarikçinizden, göç testinin gerçek torba boyutunuzu ve gıda türünüzü yansıttığını doğrulamasını isteyin. Hangi belgelerin talep edileceğini ürün sayfası açıklar; bu rehber yalnızca boyutsal yönü kapsar.
Son olarak, boş ya da düz torbaları hesapladığınız ebatta ve bir ebat basamağı üstünde ve altında olacak şekilde sipariş edin. Bunları gerçek hattınızda ya da gerçek elle dolum yönteminizle doldurun, kapatın ve dört şeyi kontrol edin: ürün çentiğin altında mı, dikiş bölgesi görünür biçimde temiz mi, dolu torba koli veya posta zarfına sığıyor mu ve yerleşmeyi simüle eden sallama testinden sonra gevşeklik kabul edilebilir görünüyor mu.
Uygulamalı Örnek: Tozlar İçin Düz Torba Ölçüleri (30 g)
Bu örnek, aritmetiği göstermek için açıklayıcı değerler kullanır. Bunların her birini kendi ölçümlerinizle değiştirin.
Dolum hacmi. 30 g, gevşek dökme yoğunluğu 0,45 g/mL olduğunda yaklaşık 67 mL hacme karşılık gelir.
İç genişlik. Dolum makinesinin memesi ve ağız açıklığı 80 mm iç genişlik öneriyor.
İç uzunluk. Alt dikiş ile üst dikişin iç kenarı arasında 115 mm deneyin (bu, boşluk payını da içerir). l/w = 1,44 ile V_max ≈ 80³ × [0,458 − 0,137] ≈ 164 mL. 67 mL dolum, bu tavanın yaklaşık 41 % kadarıdır ve 40–60 % başlangıç bandı içinde kalır.
Genişlik payları. 2 yan dikiş, her biri varsayılan 8 mm olarak: 80 + 16 = 96 mm dış genişlik.
Uzunluk payları. Alt dikiş 8 mm + iç 115 mm + üst dikiş 8 mm = 131 mm dış uzunluk. Torba asılacaksa 30 mm başlık payı ekleyin: 161 mm.
Alan kontrolü. 96 × 131 mm boyutunda torbanın iki yüzünde toplam yaklaşık 0,025 m² film bulunur. “Yeterince yakın” 110 × 150 mm stok ebat seçmek bunu yaklaşık 0,033 m² değerine çıkarır; bu, yaklaşık 31 % daha fazla film alanı anlamına gelir ve aynı film OTR değerinde yaklaşık 31 % daha fazla oksijen girişi demektir.
Ortaya çıkan şartname şöyle okunur: dış ölçü 96 mm W × 131 mm L, dikişler 8 mm, yırtma çentiği yan dikişte ve dolum çizgisiyle üst dikiş arasında, açılış üstte olacak şekilde. Bu, bir konvertörün tahmin yürütmeden teklif verebileceği türden bir brif.
Düz Torba Ebatlama Yöntemlerinin Karşılaştırılması
Yöntem
Dayandığı girdi
Başarısız olduğu durum
En uygun kullanım
Stok ebadı göz kararıyla seçmek
Görsel tahmin ve masa üzerinde bir numune
Yoğunluğu, çökmeyi ve boşluk payını yok sayar; çoğu zaman fazla büyük olur, gevşek dolum ve ekstra film alanı bırakır
Yalnızca çok erken aşama konsept panoları
Bir rakibin torbasını kopyalamak
Cetvelle ölçülmüş bir torba
Onların ürün yoğunluğu, dolum yöntemi ve dikiş genişlikleri sizinkinden farklıdır
Kaba bir referans noktası
Hacimden hesaplamak (bu rehber)
Dökme yoğunluk, meme boyutu, dikiş genişlikleri, çentik ve başlık ihtiyaçları
Kapasite formülü bir yaklaşımdır; gerçek dolum davranışı yine de değişir
Teklife hazır bir şartname yazmak
Hesaplayın, ardından dolum denemesi yapın
Yukarıdakilerin tümü artı fiziksel prototipler
Kısa bir numune turu gerektirir
Otomatik bir hatta veya perakendeye giden her ürün
Hesaplama yöntemi sizi savunulabilir bir ebata ulaştırır; deneme, baskı plakaları veya büyük bir dijital baskı serisi bunu kesinleştirmeden önce onu doğrular.
SSS
SSS: Bir düz torba ne kadar tutar?
Bu, iç ölçülere ve ürün yoğunluğuna bağlıdır. Kağıt torba yaklaşımı, iç genişliği w olan kare bir torba için yaklaşık 0,19 × w³ teorik üst sınır verir. Bir 80 × 115 mm iç ölçülü torba ise yaklaşık 164 mL değerinde tavana ulaşır. Düz yatan bir toz paketi için bu tavanın yaklaşık 40–60 % kadarını doldurmayı planlayın, ardından bir dolum denemesiyle doğrulayın. Gram cinsine yalnızca ürününüzün dökme yoğunluğunu ölçtükten sonra çevirin.
SSS: Düz torba genişliği ve uzunluğu iç mi yoksa dış mı ölçülür?
Konvertörler normalde dış ölçüleri, kenardan kenara ve genişlik × uzunluk biçiminde verir. Hesaplamanız iç ölçülerle başlamalı ve dikiş genişliklerini, boşluk payını, çentik bölgesini ve başlığı eklemelidir. Varsaydığınız dikiş genişliğiyle birlikte her iki ölçüyü de brifinizde belirtin; böylece kimse dikişleri iki kez düşmez.
SSS: Torba ebatlamasında hangi dikiş genişliği payını kullanmalıyım?
Tedarikçinizin dikiş çenelerinin gerçekte ürettiği nominal bir genişlik kullanın; bu genellikle 5–10 mm aralığındadır ve her mühürlü kenara ekleyin: her iki yan, alt ve dolum sonrası üst dikiş. Yayımlanmış kabul alt sınırları çok daha dardır; örneğin 1/16 inç minimum etkili dikiş (DLA PCR-G--003B) ve CFIA retort torba el kitabındaki 3 mm artık dikiş eşiği gibi. Bu nedenle tasarımı bunların çok üstünde yapın.
SSS: Tozlar için en iyi düz torba ölçüleri nelerdir?
Tozlar, katılara kıyasla daha fazla boşluk payına ihtiyaç duyar; çünkü mühür bölgesindeki toz dikişleri zayıflatır. 2019 tarihli bir soyma testi çalışması, yaklaşık 16–79 % dayanım kaybı ölçtü. İç genişliği vidalı besleyicinize veya hunisine uyacak şekilde ayarlayın, dolumu üst dikişin çok altında tutun ve torbanın nakliyeden sonra yarı boş görünmemesi için sıkıştırılmış yoğunluğu kontrol edin.
SSS: Asma deliği için ne kadar ekstra uzunluk gerekir?
Konvertörlerin ebatlama rehberi genellikle yuvarlak delik veya euro yuva için üst dikişin üzerinde yaklaşık 25–40 mm (1–1,5 inç) başlık payı ayırır. Torba bir koli içinde gönderilecekse başlık payını atlayın; çünkü kapasite eklemeden film ekler.
SSS: Sadece standart bir stok ebat kullanabilir miyim?
Hesaplanan ebadınız bir stok ebatla denk geliyorsa kullanabilirsiniz. En yakın stok ebat çok daha büyükse ekstra film için ödeme yaparsınız, eklenen alan üzerinden daha fazla oksijen girişini kabul edersiniz ve görünür gevşeklik riskiyle karşılaşırsınız. Önce hesaplamayı yapın, sonra mevcut ebatlarla karşılaştırın.
Temel Çıkarımlar
Düz torbalar torba hacimlerine hâkim olduğundan stok ebatlar her yerde bulunur; ancak ürününüz için ebatlanmamışlardır — 620,5 milyar torbanın yaklaşık dörtte üçü, 2024 yılında (Kaynak)
Yayımlanmış mühür kabul alt sınırları dardır, bu nedenle dikişleri bunların çok üstünde tasarlayın — bir ABD erzak şartnamesinde 1/16 inç minimum etkili dikiş ve ortalama 6 lb/inç dayanım (Kaynak)
Katman ayrıldıktan sonra kalan dikiş genişliği derecelendirilmiş bir kusurdur — 3 mm altındaki değer ciddi sayılır (Kaynak)
Çoğu dikiş bütünlüğü geri çağırmasına film iğne delikleri değil, dikiş oluşumu neden olur — 54 % oranında, 791 geri çağırılan ürün kimliği içinde eksik veya kusurlu dikiş bulundu (Kaynak)
Aşırı büyüklük, OTR birim alan başına ölçüldüğü için bariyer maruziyetini artırır — uygulamalı örneğin aşırı büyük seçeneğinde yaklaşık 31 % daha fazla film alanı (Kaynak)
Dikiş bölgeleri, film maliyetinin gerçek bir payıdır — bir dikişi çıkarmak malzemeden yaklaşık 10 % tasarruf sağladı; bu, 1999 tarihli bir patent tasarımında gerçekleşti (Kaynak)
Teklif İstemeden Önce
Ebatlama, yalnızca sizin sağlayabileceğiniz brif kısmıdır; çünkü ürününüzün yoğunluğunu, dolum yöntemini ve torbanın nasıl gönderileceğini ya da sergileneceğini yalnızca siz bilirsiniz. Konvertöre dört değer verin: dolum hacmi, iç genişlik ve uzunluk, varsaydığınız dikiş genişliği ve varsa başlık yüksekliği; ayrıca yırtma çentiğinin konumunu üst kenardan işaretli olarak belirtin. Bunlar elinizdeyken malzeme seçimi, belgeler ve sipariş süreci hızla ilerleyebilir. Bu sonraki adımlar ve teklif almaya hazır bir brifin nasıl gönderileceği, özel 3 kenar dikişli düz torbalar sayfamızda ele alınır.
Dipnotlar
Smithers, “Yenilik ve sürdürülebilirlik torba büyümesini yönlendiriyor”, Haziran 2024, şu çalışmaya atıfla: Torba Ambalajının Geleceği, 2029’a Kadar. smithers.com↩
Kanada Gıda Denetleme Ajansı, Esnek Retort Torba Kusur Kılavuzu, §2.4.1 önceden şekillendirilmiş torbalar ve kusur sınıflandırması. inspection.canada.ca↩
ABD Patenti 6,006,501, 28 Aralık 1999 tarihinde verildi; 3 kenar dikişli torbalarda malzeme tasarrufunu açıklar. patents.justia.com↩
Savunma Lojistik Ajansı, Ambalaj Gereksinimleri PCR-G--003B (Değişiklik 02), önceden şekillendirilmiş torbalar için etkili dikiş tanımı ve ASTM F88 kabul sınırları. dla.mil↩
ASTM F88/F88M-23, Esnek Bariyer Malzemelerinin Dikiş Dayanımı için Standart Test Yöntemi, 1 Mayıs 2023 tarihinde yayımlandı. webstore.ansi.org↩
“Ambalaj dikiş bütünlüğü ilişkilerinin tıbbi ürün geri çağırmalarıyla bağlantısına yönelik metaveri analizi,” AAPS Open, 15 Aralık 2025. link.springer.com↩
ABD FDA MAUDE advers olay raporu MDR 8565229, torba açma güçlüğü, yırtma çentiği ve yan dikiş tasarımıyla ilişkili. accessdata.fda.gov↩
ASTM D3985, Kulometrik Sensör Kullanılarak Plastik Film ve Levhalarda Oksijen Gazı Geçirgenlik Oranı için Standart Test Yöntemi (D3985-17, sonradan D3985-24 olarak revize edildi). webstore.ansi.org↩
ABD Federal Düzenlemeler Kodu, 21 CFR §177,1520, Olefin polimerleri. ecfr.gov↩
Komisyon Yönetmeliği (AB) No 10/2011, gıdayla temas etmesi amaçlanan plastik malzeme ve eşyalar hakkında, konsolide metin (Madde 12, genel göç sınırı). eur-lex.europa.eu↩
Merhaba! Ben Bruce, harika oglumun gurur duyan babasiyim. KOBIlere ozel cozumler sunan bir baski ve ambalaj sirketi olan Zigpacin kurucusuyum. Birlikte harika seyler yaratalim!


 Cevrimdisi okumak icin blog PDF


Sosyal giriş için aşağıdaki bilgiler gereklidir
Giriş Yap
Yeni Hesap Oluştur