


 Cevrimdisi okumak icin blog PDF
Kısa cevap: Paslanmaz çelik isim plakalarında çizerek markalama, elmas veya karbür bir çizici ucu plaka üzerinde sürükleyerek kesintisiz, perdahlanmış bir oluk açar. Isı, mürekkep veya kimyasal kullanmaz; bu yüzden önceden dağlanmış ham plakalara seri numarası ve tarihi şirket içinde eklemenin düşük maliyetli bir yoludur. İşaretleri derin dağlamaya veya nokta darbeli markalamaya göre daha sığ ve kontrastı daha düşüktür; bu nedenle sabit güvenlik metinleri için değil, değişken veriler için uygundur.
Ekipmanı partiler hâlinde üretiyorsanız değer plakanızın büyük bölümü sabittir. Logo, model, voltaj alanları ve uyarılar her ünitede aynıdır. Seri numarası, üretim tarihi ve bazen bir opsiyon kodu ise her ünitede değişir. Paslanmaz çelik isim plakalarında çizerek markalama bu boşluğu doldurur. Bu makale, çizerek markalamanın 304 ve 316 plakalarda izi fiziksel olarak nasıl oluşturduğunu açıklıyor. Ayrıca şirket içi bir iş akışının nasıl kurulacağını ve çizerek markalamanın okunabilirlik, korozyon davranışı ve üretim hızı bakımından kimyasal dağlama, fiber lazer veya nokta darbeli markalama karşısında nerede geride kaldığını gösteriyor.
Sorun: İsim Plakası Programları Değişken Verilerde Tıkanır
Sorun. OEM tesisleri her ünite için gereken verileri genellikle dört yoldan biriyle işler ve her yolun bir maliyeti vardır. Birincisi, her seri numarası için tamamen özel dağlanmış plakalar sipariş etmektir. Bu, son montajı tedarikçinin tasarım dosyası sırasına bağlar ve herhangi bir veri hatası kalıcı bir parçanın hurdaya çıkmasına yol açar. İkincisi, zımbayla elle damgalamadır; işe yarar ama taban çizgileri düzensiz kalır ve ince sacda darbe, plakayı montaj delikleri çevresinde eğebilir. Üçüncüsü yüzey mürekkebi veya baskılı bir kaplamadır. Sektördeki arıza analizleri, baskılı işaretlerin “metal belki hâlâ yerinde ama yazı gitmiş” hâle gelene dek silindiğini defalarca anlatır. Dördüncüsü fiber lazer satın almaktır; bu da haftada belki yalnızca birkaç düzine plakalık bir iş için yatırım maliyeti, kabin, duman emişi ve bir güvenlik programı demektir.
Sorunun ortaya konması. Hacim gerçek ama küçük. Bir uygulayıcı tartışmasında bir ekipman üreticisi, yaklaşık ayda 50 seri numaralı paslanmaz etiketi yaklaşık 0,5 mm kalınlığındaki sacdan, “çok güvenilmez” diye nitelediği yerel bir plaket atölyesine gönderdiğini anlatmıştı.uygulayıcı tartışması[1] Bu hacim, ayrı bir markalama hücresini haklı çıkarmak için çok düşük. Ama bir dış tedarikçiye bırakılamayacak kadar da önemli: okunamayan veya eksik bir seri plakası izlenebilirliği, garanti kayıtlarını ve elektrikli ekipmanda muayene onayını bozar.
Çözüm. Plakayı sabit ve değişken içerik olarak ayırın. Hiç değişmeyen her şey için derin dağlanmış, renk dolgulu ham plakalar satın alın; her ünite için değişen alanları ise hatta çizerek markalayın. Kılavuzun geri kalanı bunun nasıl iyi yapılacağını ve hangi durumlarda yanlış araç olduğunu anlatıyor.
Paslanmaz Çelik İsim Plakasında Çizerek Markalama Nedir?
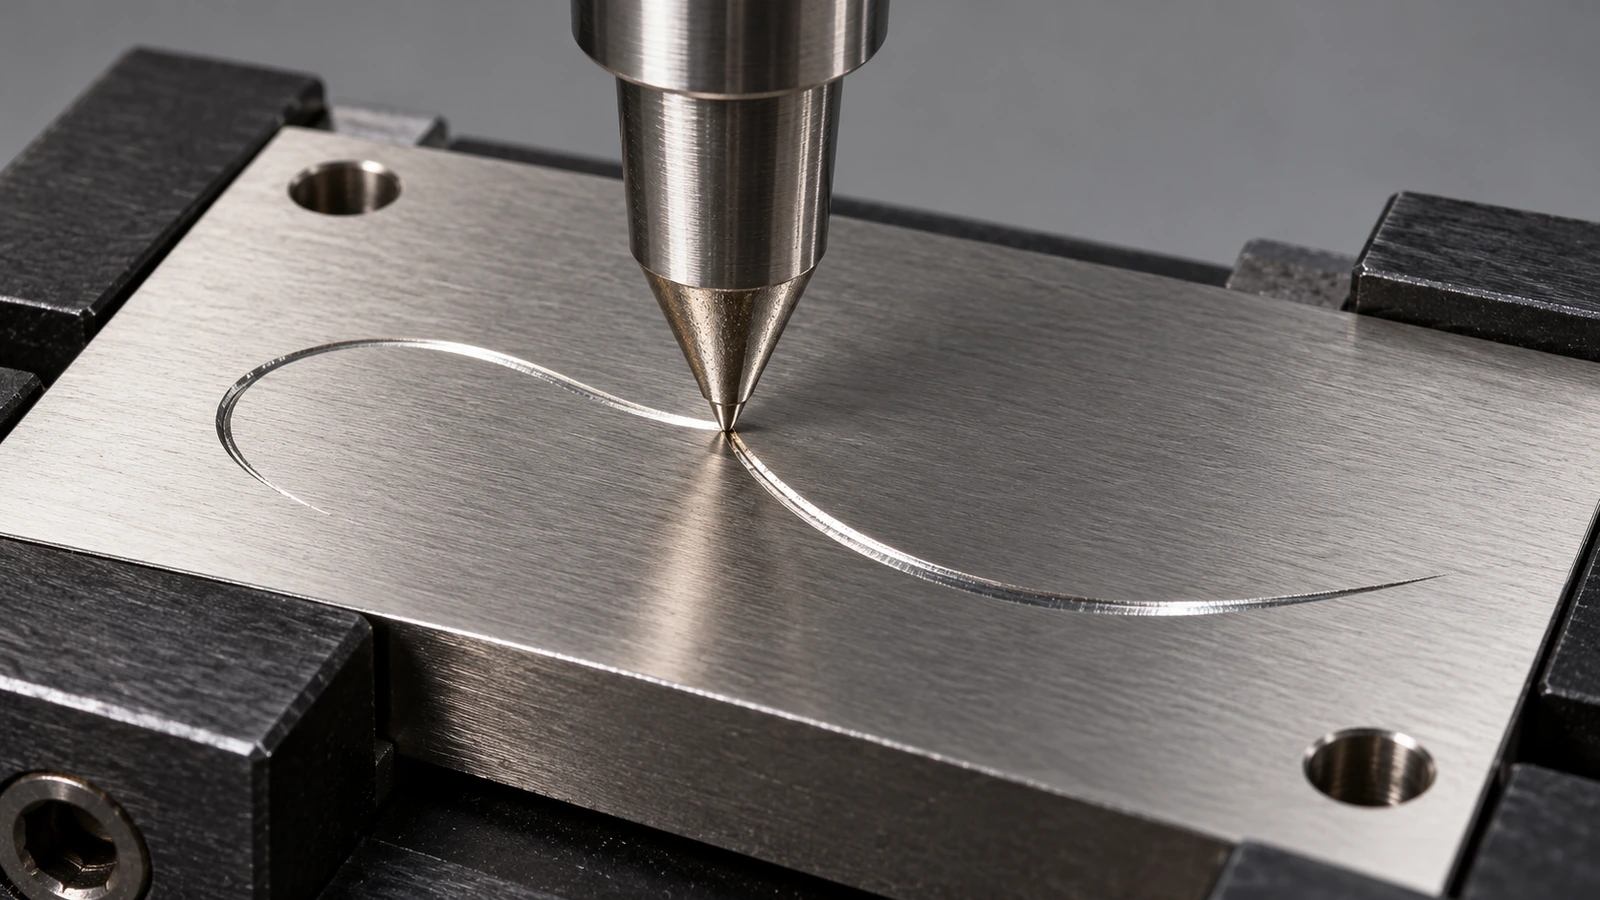
Çizerek markalama; sürükleme ile markalama veya elmas sürükleme gravürü olarak da anılır ve soğuk bir mekanik işlemdir. Sert uçlu bir çizici uç, genellikle elmas veya tungsten karbür, yay ya da pnömatik kuvvetle plakaya bastırılır. Makine ardından ucu her karakterin vuruşları boyunca hareket ettirir. Uç dönmez ve çekiç gibi vurmaz. Malzemeyi talaş olarak kesip atmak yerine yanlara ve aşağıya iterek kesintisiz, V biçiminde bir oluk açar.
Bu da onu, sıkça karıştırılan üç komşu işlemin arasında konumlandırır:
- Döner gravür talaş kaldıran ve daha derine inebilen dönen bir kesici kullanır. Ayrıca çapak ve takım aşınması oluşturur.
- Nokta darbeli markalama bir pimi çekiçleyerek bir sıra çukur oluşturur. Daha derin işaretler atar ve pürüzlü ya da eğri yüzeylerle iyi başa çıkar, ancak daha gürültülüdür ve karakterler noktalı görünür.
- Kimyasal dağlama metali bir fotodirenç maskesi üzerinden çözer. Renk dolgusu taşıyabilen bir çukur oluşturur, ancak her tasarım değişikliği için maske gerektirir.
Çizilen çizgi kesintisiz ve duvarları pürüzsüzce perdahlanmış olduğundan, çizilmiş yazı temiz, tek vuruşlu harfler gibi okunur. CNC çizicileri ve elmas sürükleme araçları, anahat yazı tipleriyle değil, tek çizgili (“çubuk”) yazı tipleriyle çalışır. Değişken alanı yerleştirirken dolgulu şekilleri değil, vuruş yollarını seçersiniz.
Gravürlü paslanmaz çelik, kendi başına yerleşik bir markalama kategorisidir. ASTM'nin gemi vana etiket plakaları şartnamesi “tip III - paslanmaz çelik, gravürlü” ifadesini tanımlı bir plaka tipi olarak listeler.ASTM F992[2] Müşterinizin çizimi bu standarda atıf yapıyorsa, çizerek markalamayı döner gravürün yerine koymadan önce sürükleme ile çizilmiş bir işaretin standardın yazı yöntemini karşılayıp karşılamadığını kontrol edin.
304 ve 316 Çelikleri Çizici Uç Altında Ne Olur?
Isı girdisi yok. Fiber lazer oksit tabakasını değiştirir veya yüzeyi eritir. Lazerle tavlanmış siyah işaretler böyle oluşur; bazı kullanıcıların lazerin yol açtığı renk değişimini korozyonla karıştırmasının nedeni de budur. Bir metal kaplama forumundaki bir başlıkta bir kullanıcı, “lazer işleminden sonra kalan koyu renk değişiminin pas/korozyon” olduğundan şüphelendi.Finishing.com tartışması[3] Çizerek markalama ısı renklenmesi oluşturmaz; bu yüzden gelen malzeme veya saha muayenesinde bu belirsizlik ortaya çıkmaz.
Pekleşme ve pasif film. 304 ve 316 gibi östenitik kaliteler hızla pekleşir. Oluk duvarı soğuk işlenir ve perdahlanır; kromca zengin pasif film çizgi boyunca kırılır, sonra havada yeniden oluşur. Dolayısıyla temiz bir çizerek markalama tek başına bir korozyon zayıf noktası yaratmaz. Asıl risk kirlenmedir. ABD Donanması'na ait bir laboratuvarın etiket plakası malzemelerine ilişkin değerlendirmesi (rapor CARDIVNSWC-TR-62-00-05, 2005), 304 ve 316 plakalarda “özellikle etiket plakalarına gravür yapılan bölgelerde” pas lekeleri gözlemledi. Lekelenmeyi, takımların bıraktığı demir parçacıklarına bağladı. Bu bulgudan iki alışkanlık çıkar. Birincisi, çizici ucu ve aparatı karbon çeliği artıklarından uzak tutun. İkincisi, çizilmiş plakaları asla çelik tel fırçalarla veya ortak kullanılan taşlama taşlarıyla temizlemeyin.
Kalite en çok oluk yerinde önem taşır. Herhangi bir klorür saldırısı, aralıkların ve soğuk işlenmiş yüzeylerin bulunduğu yerde başlar. ASTM A240/A240M şartnamesi 2,00–3,00 % molibden oranını belirtir; bu oran Tip 316 ve 316L için geçerlidir, 304 için ise molibden şartı yoktur.ASTM A240/A240M[4] Tuzlu sis, buz çözücü tuz veya klorlu yıkama için 316 üzerine çizin. Kalite seçiminin ayrıntıları özel dağlanmış paslanmaz çelik isim plakaları sayfamızda ele alındığı için burada tekrarlanmıyor.
Plaka rijitliği. Çizici uç sürekli bir aşağı yönlü yük uygular. İnce ve desteksiz plakalar esner, bu da oluk derinliğinin alan boyunca değişmesine yol açar. Endüstriyel paslanmaz isim plakası sacı genellikle yaklaşık 0,018 to 0,125 in arasında değişir. Askerî yapım şartnameleri bazı plaka tipleri için alt sınırlar koyar. MIL-DTL-15024, dağlanmış veya gravürlü Tip A plakalar için 0,03 in değerinden az olmayan kalınlık ister.MIL-DTL-15024[5] Yaklaşık 0,5 mm kalınlığın altında, düz ve tamamen destekli bir aparat şarttır.
Seri Numaraları ve Tarihler için Şirket İçi Çizerek Markalama Nasıl Kurulur
Aşağıdaki iş akışı, tezgâh üstü veya hat kenarı bir çizerek markalama makinesini ve bir isim plakası tedarikçisinden gelen önceden dağlanmış ham plakaları varsayar.
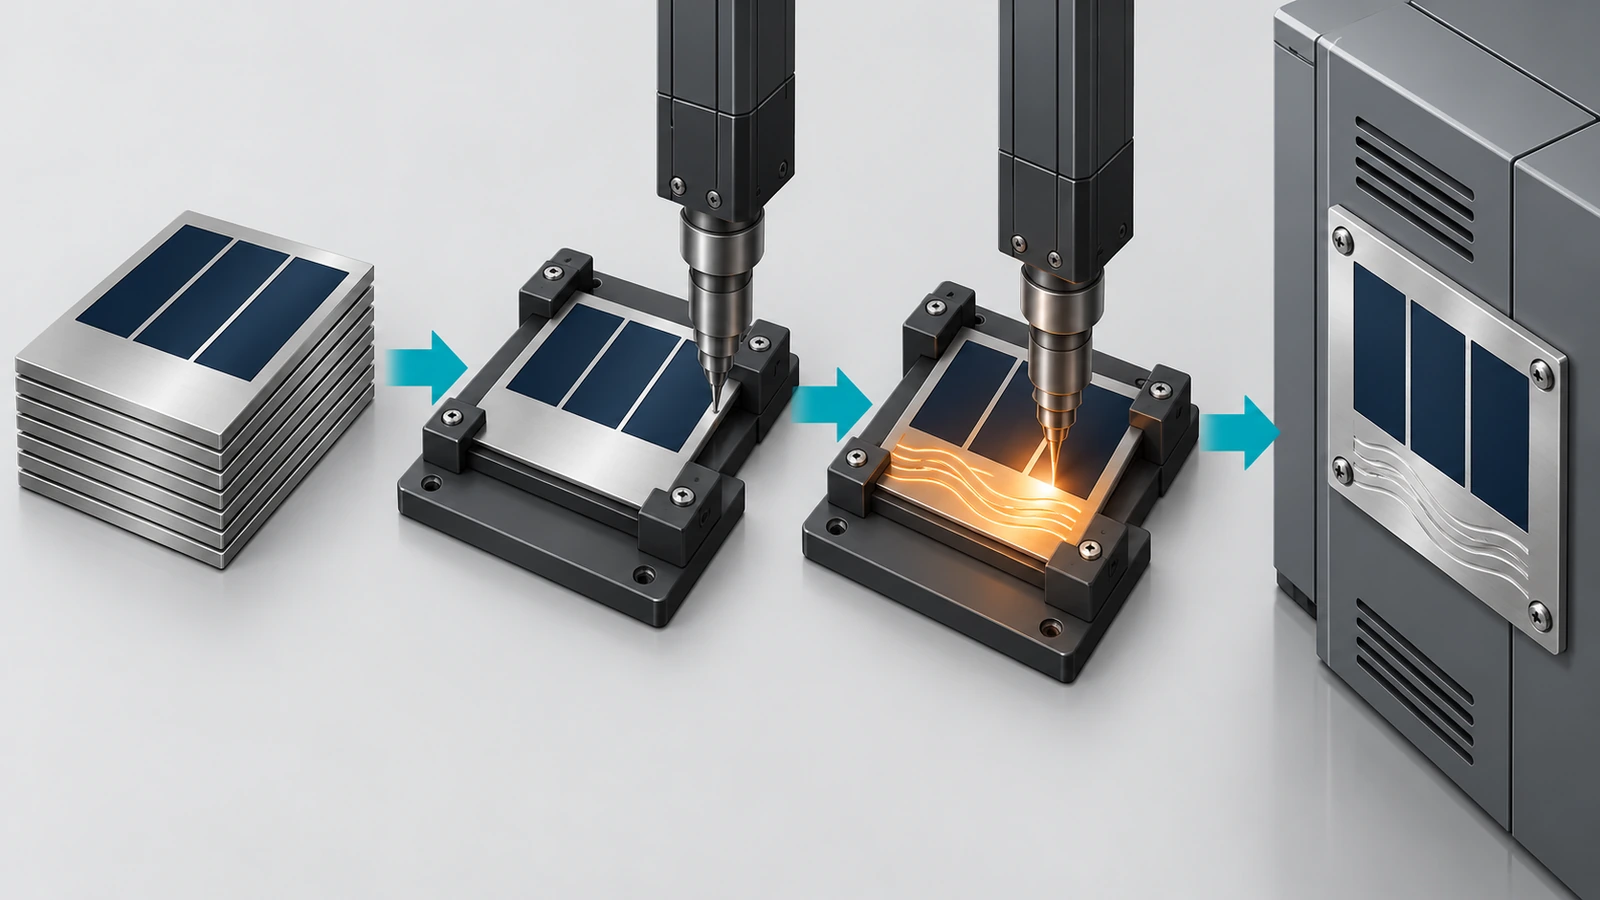
- Ham plakayı çizim bölgesine göre tasarlayın. Tedarikçinizden tüm sabit içeriği dağlayıp doldurmasını, değişken alanları ise düz, dolgusuz metal olarak bırakmasını isteyin. “SERİ NO” veya “TARİH” gibi dağlanmış alan etiketleri bölgenin içine değil, yanına gelir. Deliklerden ve kenarlardan net boşluklar bırakın, çünkü çizici uç düz, delinmemiş bir yol ister.
- Kontrast için yüzey bitirmesini seçin. Çizilmiş çizgi parlak, perdahlanmış bir oluktur. Daha mat bir yüzeye karşı en iyi görünür. Mat #2B veya cam bilyeyle kumlanmış bir alan, tanelerin vuruşlarla yarışabildiği yüksek yansıtıcılı #4 fırçalı yüzeye göre genellikle daha iyi kontrast verir. Çizim bölgesinin yüzey bitirmesini ham plaka çiziminde belirtin.
- Konumlandırma aparatı yapın. Plakayı montaj delikleri veya kenarlarından, düz ve rijit bir yuvada tutun ki kayamasın veya esnemesin. Bir çizerek markalama programının tekrarlanabilirliğinin büyük bölümü aparattan gelir: konum hataları seri numaralarını dağlanmış yazının üstüne bindirir, esneme ise sığ ve düzensiz vuruşlar üretir.
- Ucu seçin, kuvveti ve hızı ayarlayın. Elmas uçlar sertleştirilmiş 300 serisi paslanmaz çelikte sivriliğini korur ve plakaya demir taşımaz. Karbür uçlar daha ucuzdur ama paslanmazda daha hızlı aşınır. Markalama makinesi üreticisinin paslanmaz için önerdiği kuvvetle başlayın, sonra kuvveti ve ilerleme hızını birlikte ayarlayın. Daha fazla kuvvet oluğu derinleştirir ama kenarı daha çok yükseltir. Düşük hız, küçük karakterlerde vuruş tutarlılığını iyileştirir. Nihai ayarları her kalite ve kalınlık için kontrollü bir reçete olarak kaydedin.
- Karakter yüksekliğini okuma mesafesinden belirleyin. Teknisyenin plakayı okurken nerede duracağına karar verin, ardından tek vuruşlu karakterleri gerçekçi aydınlatma altında o mesafeye göre boyutlandırın. Elektriksel anma verileri NFPA 79 ve NEC 670,3(A) saha gereksinimleri kapsamına girer. Çizilen alanlarınızın, belgelendirme kuruluşunun görmeyi beklediği içerikle uyuştuğunu ve okunabildiğini doğrulayın.
- Veriyi klavyeden değil, bir sistemden besleyin. Seri numarası ve tarih dizelerini MES veya ERP sisteminizden çekin ve biçimi kilitleyin (örneğin ISO 8601 tarihleri). Yinelenen seri numaralarını yazılımda engelleyin. Kalıcı bir işaret düzeltilemez. Yanlış bir rakam plakanın hurdaya çıkması demektir ve dağlanmış ham plakalarda bu, montajın en pahalı parçasıdır.
- Her reçete için ilk parça kontrolü yapın. Okunabilirliği belirtilen mesafede ve eğik ışık altında kontrol edin. Oluk derinliğini derinlik mastarı veya profilometre ile ölçün ve izi reçeteyle birlikte saklayın. Ardından tesisinizin gerçek temizlik maddeleri ve eldivenleriyle sürtme testi yapın. Uç, aparat veya plaka partisi her değiştiğinde tekrarlayın.
- İşaretlemeden sonra plakayı temiz tutun. Klor içermeyen bir temizleyiciyle silin. Çelik kirlenmesinden şüpheleniliyorsa plakalara klorür ortamında kullanılmadan önce pasivasyon uygulatın (ASTM A967 türü işlemler yaygın olarak belirtilir).
2D kodlar ve UID işaretleri ne olacak?
Bazı çizerek markalama makineleri Data Matrix sembolleri çizebilir, ancak kare hücreleri kesintisiz vuruşlarla çizmek yavaştır ve ortaya çıkan kontrast düşüktür. Sözleşme MIL-STD-130 benzersiz kalem tanımlamasını şart koşuyorsa işaret makine tarafından okunabilir ve doğrulanabilir olmalıdır.MIL-STD-130N[6] Bu durumda işaretin neyi sağlaması gerektiğini tedarikçi tercihi değil, sözleşme gereksinimleri belirler. Bir çizim kod kalitesi derecelendirmesini ISO/IEC 15415 uyarınca istiyorsa, kod için nokta darbeli markalama veya lazer daha pratik bir seçimdir. Çizerek markalama, yanındaki insan tarafından okunabilir satır için yararlı kalır. Fiyat vermeden önce herhangi bir askerî şartnamenin güncel revizyonunu DLA ASSIST veri tabanında daima kontrol edin.ASSIST QuickSearch[7]
Paslanmaz Çelik İsim Plakasında Çizerek Markalama ve Kimyasal Dağlama, Lazer ve Nokta Darbeli Markalama
Aşağıdaki derinlik değerleri yayımlanmış tedarikçi ve ekipman üreticisi kılavuzlarından alınmıştır; tipik aralıkları gösterir, garanti edilen değerler değildir. Çizi derinliği büyük ölçüde kuvvete, uç geometrisine ve plaka desteğine bağlıdır; bu nedenle katalog değerine güvenmek yerine kendi sürecinizi ölçün.
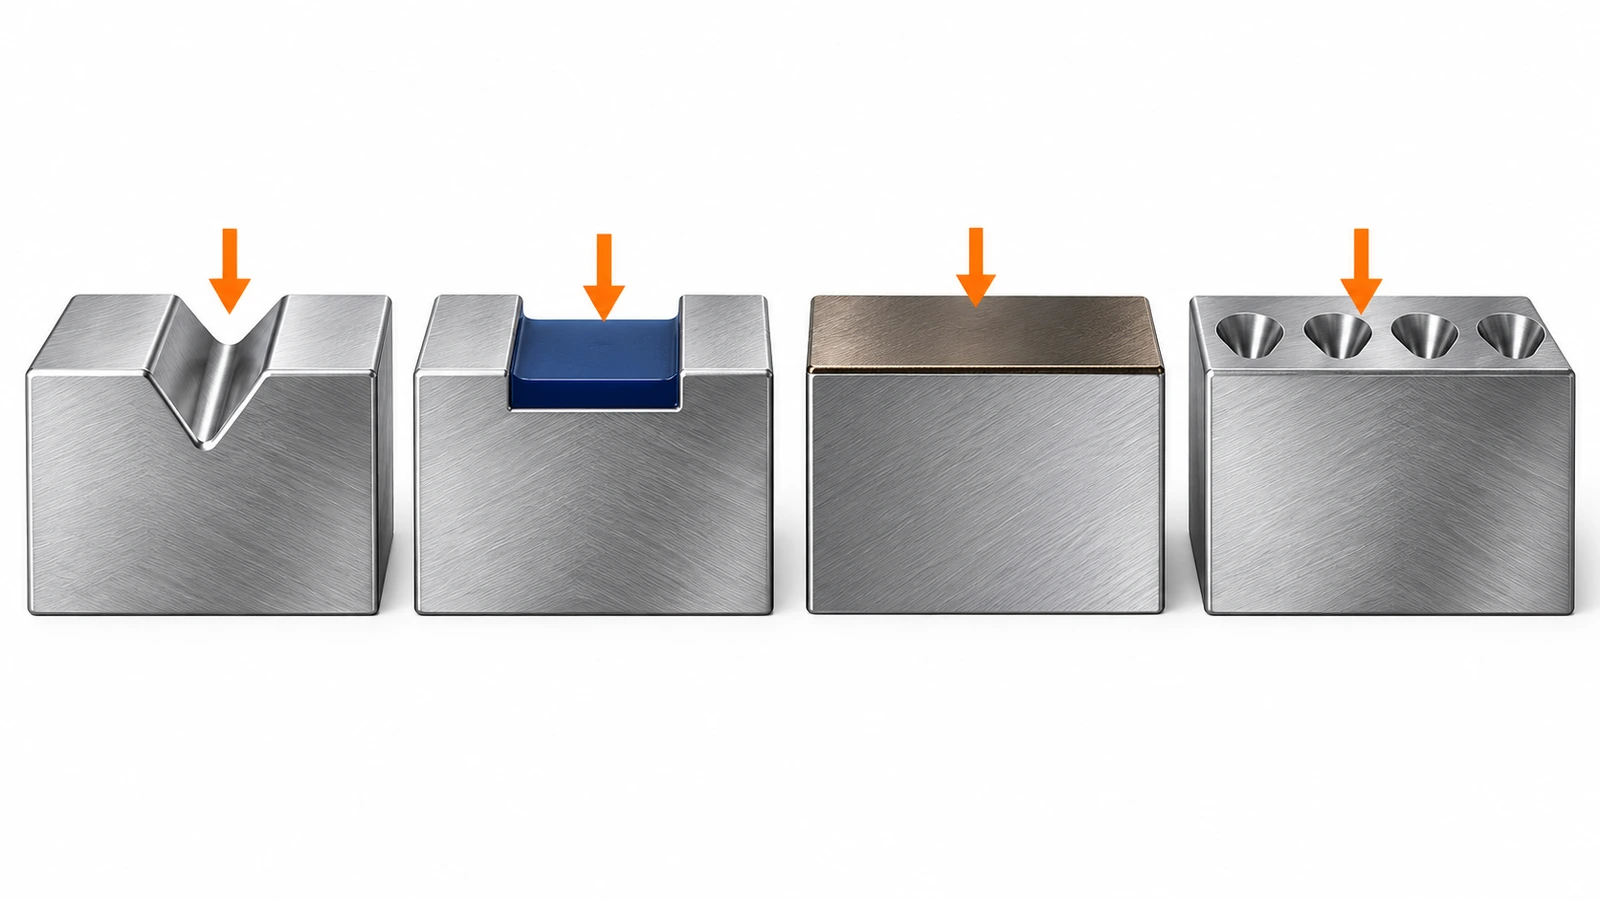
| Faktör | Çizerek markalama / elmas sürükleme | Kimyasal dağlama + dolgu | Fiber lazer (tavlama veya kazıma) | Nokta darbeli markalama | Döner gravür |
|---|---|---|---|---|---|
| İşaretin oluşumu | Çizici uç kesintisiz, perdahlanmış bir oluk açar | Asit, metali fotodirenç maskesi üzerinden çözer; çukur boyayla doldurulur | Isı oksit rengini değiştirir veya yüzey metalini kaldırır | Pim darbeleri çukur sıraları oluşturur | Dönen kesici talaş kaldırır |
| Yayımlanmış tipik derinlik | Sığ; reçete başına doğrulayın | ~0,0015–0,004 in yaygın; talep üzerine daha derin | Sıfıra yakın (tavlama) ile sığ (kazıma) arası | ~0,2–0,4 mm (ekipman üreticisi örneklerinde, 304/316 üzerinde) | ~0,003–0,007 in ortalama kesim |
| Ünite başına değişken veri | Evet, bir veri akışından | Hayır; her tasarım için yeni maske | Evet, mükemmel | Evet | Evet, ama yavaş |
| Kontrast kaynağı | Olukta ışık yansıması; renk yok | Renk dolgusu, yüksek kontrast | Koyu oksit veya dokulu yüzey | Çukurlardaki gölge | Oluk; doldurulabilir |
| Isı girdisi | Yok | Yok | Var (ısı renklenmesi, HAZ) | Yok | Yok |
| Sarf malzemeleri ve tesis gereksinimleri | Çizici uç; sessiz; duman yok | Tedarikçide yapılır; kimyasallar ve atık su | Kabin, duman emişi, lazer güvenliği | Pimler; gürültülü | Kesiciler; talaş ve çapak |
| En uygun kullanım | Hazır ham plakalarda seri numaraları ve tarihler, düşük ila orta hacim | Parti hacminde sabit metin, logolar, güvenlik bilgileri | Kodlar, ince grafikler, yüksek değişken hacim | Derin, dayanıklı kimlikler ve DPM kodları | Daha kalın plakalarda derin yazı |
Bir fark derinlik sütununda görünmez: önce neyin bozulduğu. Yayımlanmış tedarikçi karşılaştırmaları, dağlanmış plakalarda zayıf noktanın renk dolgusu olduğunu belirtir, çünkü epoksi çevresindeki metalden daha hızlı aşınır. Çizilmiş bir işaretin kaybedilecek bir dolgusu yoktur. Kontrastı tamamen geometriktir; bu yüzden ancak oluğun kendisi aşındığında, yassılaştığında veya kir ve boyayla dolduğunda bozulur. Bu da çizerek markalamayı, sığ boyalı bir işarete göre çözücülere ve yıkama kimyasallarına karşı daha dayanıklı kılar. Aynı zamanda derin dağlamaya, nokta darbeli markalamaya veya kabartma karaktere kıyasla aşınmaya ve boya savrulmasına karşı daha savunmasız hâle getirir.
Çizerek Markalama Ne Zaman Kazanır, Ne Zaman Yetersiz Kalır
Çizerek markalama şu durumlarda daha iyi seçimdir:
- Her ünite için yalnızca birkaç alan değişir ve plakanın geri kalanı parti hacminde bir kez dağlanabilir.
- Markalamayı montaj hattında yapmanız gerekir ve lazer kabini, duman emişi veya kimyasal işlem istemezsiniz.
- Isı renklenmesi kabul edilemez, örneğin müfettişlerin her türlü renk değişimini sorgulayabileceği hijyenik ekipmanlarda.
- Gürültü önemlidir, çünkü montaj alanında çizerek markalama nokta darbeli markalamadan çok daha sessizdir.
- Temizlik kimyasalları boya dolgusuna zarar verecekse ancak aşınma hafifse.
Şu durumlarda başka bir yöntem seçin:
- Metin güvenlik açısından kritik ve kalıcıdır, örneğin tehlike uyarıları, sinyal sözcükleri veya ark flaşı verileri. Bunları tedarikçide derin dağlanmış ve dolgulu tutun, asla hatta çizerek markalamayın.
- Plaka boyanacak, kumlanacak veya ağır biçimde aşındırılacak. Sığ bir oluk kaybolur. Nokta darbeli markalama, derin gravür veya kabartma daha iyi dayanır.
- Bir standarda göre derecelendirilmiş, makine tarafından okunabilir kodlara ihtiyacınız var. Lazer veya nokta darbeli markalama daha güvenilir hücre kontrastı verir.
- Hacim yüksek ve her plaka benzersiz. Fiber lazerin hızı ve grafik esnekliği, er ya da geç vuruş vuruş ilerleyen çizerek markalamayı geride bırakır.
- Yüzey eğri, dokulu veya pürüzlü. Sürükleme ucu düz, pürüzsüz bir yol ister. Nokta darbeli markalama çok daha fazla değişkenliğe tolerans gösterir.
Sıkça Sorulan Sorular
SSS: Çizerek markalama gravürle aynı şey midir?
Hayır. İkisi de bir oluk oluşturur, ancak döner gravür metali dönen bir takımla keserek uzaklaştırırken, çizerek markalama metali dönmeyen bir çizici uçla yer değiştirir ve perdahlar. Çizerek markalama talaş bırakmaz ve çizgileri genellikle daha sığdır. Bir şartname “gravürlü” plakaları adlandırıyorsa, yerine koymadan önce sürükleme ile çizilmiş bir işaretin uygun olup olmadığını doğrulayın.
SSS: Çizerek markalama 304 veya 316 isim plakasını paslandırır mı?
Temiz çizilmiş bir oluk havada yeniden pasifleşir. İşaretlenmiş paslanmaz çelikteki pas lekeleri genellikle çelik takımlardan, fırçalardan veya yakındaki taşlamadan gelen demir parçacıklarından kaynaklanır; bir Donanma laboratuvarının gravürlü etiket plakaları değerlendirmesinde de belirtildiği gibi. Elmas uç kullanın, aparatları temiz tutun, çelik tel fırçalardan kaçının ve klorür maruziyeti için 316 belirtin.
SSS: Renk dolgulu dağlanmış bir plakanın üzerine çizebilir miyim?
Yalnızca çıplak metal alanlara çizin. Boya dolgusu veya şeffaf kaplama üzerinden çizmek kaplamayı kırar ve pürüzlü kenarlar bırakır. Tedarikçinizden değişken bölgeleri dolgusuz ve kaplamasız bırakmasını isteyin.
SSS: Plaka ne kadar ince olabilir?
İnce plakalar çizici uç yükü altında esner ve bu, oluk derinliğini düzensiz kılar. Düz bir aparattan tam destek alırsa ince sac çizilebilir. Destek yoksa yaklaşık 0,5 mm altında tutarsızlık bekleyin. MIL-DTL-15024 kapsamındaki askerî Tip A dağlanmış veya gravürlü plakalar en az 0,03 in ister.
SSS: UL, CE veya NEC plakaları için çizilmiş bir seri numarası yeterli mi?
Markalama yöntemi okunabilirlik, dayanıklılık ve eksiksiz alanlardan daha az önemlidir. NEC 670,3(A) ve NFPA 79 hangi elektriksel verilerin yer alması gerektiğini tanımlar; CE makine plakaları ise seri numarası ve yapım yılı gibi unsurları gerektirir. Çizilmiş alanlarınızın kabul edileceğini varsaymak yerine, ilk muayenede belgelendirme kuruluşuyla doğrulayın.
SSS: Ham plaka mı yoksa tamamen işaretlenmiş plaka mı almalıyım?
Her ünite için birkaç alandan fazlası değişiyorsa veya seri numaralarının son montajda bir üretim kaydıyla eşleşmesi gerekiyorsa, önceden dağlanmış ham plakalar ve şirket içi çizerek markalama genellikle daha iyi kontrol sağlar. Her ünite aynıysa veya hat kenarında markalama kapasiteniz yoksa tamamen işaretlenmiş plakalar daha basittir. Ham plaka tasarımı, adetler ve süre için özel paslanmaz çelik isim plakaları için teklif isteyin.
Temel Çıkarımlar
- Çizerek markalama soğuk bir işlemdir; bu yüzden müfettişlerin korozyonla karıştırabileceği ısı renklenmesi bırakmaz. — lazerin yol açtığı renk değişiminin pas sanıldığı 1 forum olayı (Kaynak)
- Klorürlerin bulunduğu her durumda değişken alanları 316 üzerine çizin. — Tip 316, 2,00–3,00 % Mo belirtir (Kaynak)
- Gravürlü paslanmaz çelik tanınmış bir plaka kategorisidir, ancak çizimin istediği yazı yöntemini kontrol edin. — ASTM F992-17 (2022 yılında yeniden onaylandı), Tip III (Kaynak)
- Plaka rijitliği çizi tutarlılığını belirler; bu yüzden ince sacı tamamen aparatla sabitleyin. — 0,03 in asgari kalınlık, MIL-DTL-15024 Tip A için (Kaynak)
- Sözleşmeye bağlı UID işaretleri makine tarafından okunabilir kodlar gerektirir; bu da genellikle çizilmiş metnin yanında lazer veya nokta darbeli markalama demektir. — MIL-STD-130N, 2007, Değişiklik 1 in 2012 (Kaynak)
- Düşük hacimli seri numaralandırma, dış tedarikçilerin darboğaz hâline geldiği tam da o yerdir. — bir uygulayıcı örneğinde ayda ~50 seri numaralı etiket (Kaynak)
Sonuç
Çizerek markalama dağlamanın veya lazerle markalamanın yerini almaz. En iyi onlarla birlikte çalışır. Çoğu OEM'in yerleştiği model, kalıcı ve güvenlikle ilgili her şeyi tedarikçide dağlayıp doldurmak, ardından yalnızca her ünite için değişen alanları hatta, aparatlı ve reçete kontrollü bir markalama makinesiyle çizmektir. Bu, seri numaralarını üretim kayıtlarıyla eşleşmiş tutar, o alanlarda ısı renklenmesini ve boya dolgusu aşınmasını önler ve plaka tedarikçisini son montajın kritik yolundan çıkarır. Kodların, aşınmanın, boya savrulmasının veya yüksek değişken hacmin söz konusu olduğu yerlerde bu alanları lazere veya nokta darbeli markalamaya taşıyın.
Hibrit bir program planlıyorsanız ham plakayla başlayın: ayrılmış çizim bölgeleri, mat bir alan yüzeyi ve doğru kalite. dağlanmış 304 ve 316 ekipman isim plakalarımız dolgusuz değişken veri alanlarıyla üretilebilir. Teklif için çiziminizi ve ortam ayrıntılarını gönderin.
Kaynakça
- Reddit r/lasercutting, “Cutting / etching stainless steel nameplates,” şirket içinde seri numaralı etiket markalamaya ilişkin uygulayıcı tartışması, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Vana Etiket Plakaları için Standart Şartname. https://doi.org/10,1520/F0992 ↩
- Finishing.com, paslanmaz çeliğin lazerle markalanmasından sonra oluşan renk değişimine ilişkin tartışma başlığı. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Krom ve Krom-Nikel Paslanmaz Çelik Plaka, Levha ve Şerit. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, QuickSearch belge görüntüsü, MIL-DTL-15024 Ekipman Tanımlama için Plakalar, Etiketler ve Bantlar. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- ABD Savunma Bakanlığı, MIL-STD-130N w/Değişiklik 1, ABD Askerî Mülkiyetinin Tanımlama İşaretlemesi (2007; Değişiklik 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, güncel askerî şartname ve standartlar için resmî veri tabanı. https://quicksearch.dla.mil/ ↩


Sosyal giriş için aşağıdaki bilgiler gereklidir
Giriş Yap
Yeni Hesap Oluştur